


CNC-takattujen saksien valmistus: prosessi-, materiaali- ja hankintaopas
Kotiin / Uutiset / Teollisuuden uutisia / CNC-takattujen saksien valmistus: prosessi-, materiaali- ja hankintaopas
Oct 22, 2026
Kun salonki maahantuoja purkaa kolme laatikkoa saksisarjoja ja huomaa, että jokainen pari leikkaa eri tavalla – yksi sileä, yksi rapea, toinen liian jäykkä – ongelmana on harvoin teräs. Se on valmistusprosessi. Taotut sakset arvostetaan sitkeyden vuoksi; CNC-koneistukseen luotetaan toistettavuuden vuoksi. CNC-taotujen saksien valmistus yhdistää nämä kaksi: takominen luo sisäisen raerakenteen ja tietokoneohjattu koneistus lukitsee lopullisiin mittoihin. Näiden vaiheiden vuorovaikutuksen ymmärtäminen kertoo, mikä tehdas toimittaa yhdenmukaiset parit.
Kolme tuotantoreittiä kattaa useimmat markkinoilla olevat saksit: valu, lastunpoisto ja taonta CNC-viimeistelyllä.
Valu on nopeaa ja edullista, mutta valuterästä ei työstetä mekaanisesti, joten sen sisäinen rakenne on epäyhtenäisempi. Lastunpoisto – terän leikkaaminen tasaisesta levystä CNC-jyrsinnällä – on tarkkaa ja jättää erinomaisen viimeistelyn, mutta teräksen raeviivat säilyvät alkuperäisessä suunnassaan. Taottu terä, joka sitten työstetään CNC-koneistettuna, saa molemmista reiteistä parhaat puolet: kuumamuovaus kohdistaa rakeen uudelleen terän ääriviivaa pitkin, ja CNC-työstö pitää tiukat toleranssit ilman, että lopullinen geometria riippuu yhdestä käsityöläisestä.
Tällä on käytännössä merkitystä. Taottu aihio on paljon lähempänä lopullista muotoa kuin raakapalikka, joten terästä menee hukkaan vähemmän, ja myöhemmässä työstössä keskitytään pintoihin, jotka määräävät, miltä saksien käyttö tuntuu: leikkuureunat, nivelreikä ja kädensijan liitospinnat.
Jokainen CNC-taottu saksimalli käy läpi saman loogisen sekvenssin, vaikka tehtaat järjestäisivät vaiheet eri tavalla. Tilauksen tunteminen auttaa sinua esittämään parempia kysymyksiä tehdastarkastuksen aikana.
Tehtaat, jotka ylläpitävät kaksoisprosessilinjaa – käsin taontaa ammattitaito ja CNC-tarkkuustekniikka – käyttävät käsityötä siellä, missä sillä on aidosti merkitystä, kuten viimeistelyreunojen viimeistely ja terän sovitus, kun taas koneet käsittelevät pintoja, jotka vaativat matemaattista toistettavuutta. Tätä mallia käytetään ammattimaisissa saksitehtaissa Japanissa, Etelä-Koreassa ja Kiinassa, ja se on Zhangjiagang Huaxu Hairdressing Toolsin tuottaman QIZHIDAO-linjan taustalla oleva lähestymistapa.
Ostajat määrittävät yleensä ensin teräslaadun: 440C, VG10 tai typpipitoinen teräs. Laatu määrittää katon, mutta lämpökäsittely määrää, kuinka suuren osan katosta terä todella saavuttaa.
| Teräslaatu | Tyypillinen kovuus (HRC) | Korroosionkestävyys | Reunojen pito | Tyypillinen asento |
|---|---|---|---|---|
| 440C | 58–60 | Hyvä | Hyvä | Työhevosteräs päivittäiseen leikkaamiseen keskitason ja ammattikäyttöön tarkoitetuilla saksileikkeillä |
| VG10 | 60–61 | Erittäin hyvä | Erittäin hyvä | Ammattimaiset sakset, joiden reunan on säilyttävä pitkien leikkausjaksojen aikana |
| Korkeatyppipitoinen teräs | 60–62 | Erinomainen | Erinomainen | Laadukkaat sakset kosteaan ympäristöön ja pitkiin huoltoväliin |
Kaksi VG10-saksiparia voi käyttäytyä täysin eri tavalla, jos toinen tehdas kovettaa 58 HRC:hen ja toinen 61 HRC:hen. Kun toimittaja ilmoittaa teräslaadun, hyödyllisiä jatkokysymyksiä ovat: Mihin kovuusalueeseen tähtäät? Miten varmistat sen? Testataanko jokainen erä vai vain yksi lämpö? Ero 58 HRC:n ja 61 HRC:n välillä näkyy käytännössä erona muutaman viikon salonkityöskentelyn jälkeen tylsistyneen terän ja kuukausia terävänä säilyvän terän välillä.
CNC-koneistuksen suurin panos on numeroissa, jotka ostaja voi tarkistaa. Nivelreiän halkaisija, selkärangan paksuus, viistokulma ja sisäterän pinnan tasaisuus vaikuttavat kaikki siihen, kuinka pari toimii kädessä.
Vastuullisen tehtaan tulee pystyä näyttämään prosessinaikaiset tarkastustiedot, ei vain kiillotettu näyte. Yksi käytännön merkki valvonnasta on dokumentoitu testausjärjestely, jossa näytteet lähetetään riippumattomaan laboratorioon satunnaistarkastuksia varten sen sijaan, että luotaisiin vain tehtaan omaan harkintaan.
Kun arvioit tehdasta, joka väittää CNC-taotun kyvyn, punnitse näitä tekijöitä ennen ostotilauksen tekemistä.
Myös tehtaan liiketoimintamallilla on merkitystä. Valmistajalla, joka myy tukkumyyntiä jakelijoille oman kuluttajabrändin rakentamisen sijaan, on suora kannustin pitää erän laatu tasaisena. Esimerkiksi Zhangjiagang Huaxu Hairdressing Tools asettuu tuotantokumppaniksi, operoi kaksoisprosessilinjaa CNC-leikkauskoneilla, tekee yhteistyötä National Light Industry Tool Hardware -tuotteiden laadunvalvonta- ja testauskeskuksen kanssa satunnaisessa näytteenotossa ja pitää myynti- ja mainontakustannukset alhaisina, jotta ulkomaiset ostajat säilyttävät enemmän marginaalia. Kun tehtaan kannustin vastaa laatuvaatimuksiasi, suvaitsevaisuuskeskustelu etenee nopeammin.
CNC-taottujen saksien valmistuksessa ei ole se, että kone valmistaa koko parin itse. Pohjimmiltaan on se, että CNC-työstö nostaa lattiaa, kun taas takominen nostaa kattoa. Kun tehdas käyttää tarkoituksella molempia – taontaa sisäiseen rakenteeseen, CNC:tä mittojen toistettavuuteen ja ammattitaitoista käsinkäsittelyä lopullisen tunteen saavuttamiseksi – tuloksena on saksilla, joka leikkaa samalla tavalla ensimmäisestä parista tuhannesosaan.
Ostajalle käytännön kysymys ei ole "Käytätkö CNC?" Se on "Missä prosessissasi tapahtuu CNC-työstö ja mitä ohjaat sen ympärillä?" Tehdas, joka vastaa numeroilla, tarkastusmuistiinpanoilla ja ristikkäisnäytteillä, kannattaa lisätä toimittajaluetteloosi.
Apr 20,2026
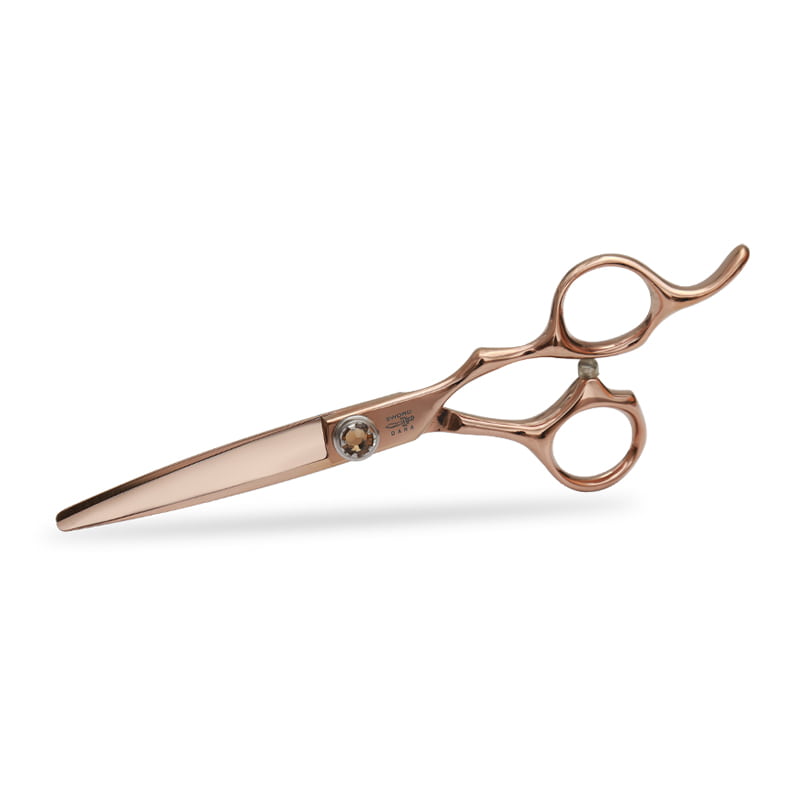
Useimmat saksien maahantuojat huomaavat eron hauraan hitsatun kahvan ja oikein tasapainotetun ...
Miksi japanilaisten teräsaksien kysyntä kasvaa maailmanlaajuisesti? Kasvavat tarkkuusvaatimuks...
Alan uutiset: Hiussakset Nykyaikaisten hiussaksien määrittely Nykyaikaiset hiussakset on su...
Sijoittaminen 440C teräksiset hiussakset tarjoaa suuren volyymin salongille ja riip...
Tekijänoikeus © 2025 Zhangjiagang Huaxu Hairdressing Tools Co., Ltd. Kaikki oikeudet pidätetään
 contact us